
Игличасти ваљкасти лежајеви: свеобухватни водич за инжењеринг и набавку
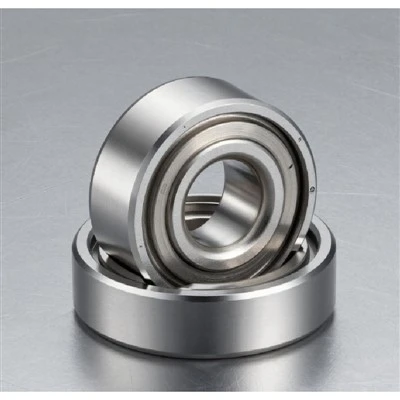
Игличасти ваљкасти лежајеви су пројектовани да преносе тешка аксијална оптерећења у апликацијама где је простор омотача озбиљно ограничен. Користећи иглене ваљке високе{1}}прецизности, малог-пречника за равномерну дистрибуцију оптерећења по стазама тркања, ови склопови обезбеђују високу крутост и капацитет{3}}носивости унутар минималне аксијалне висине.
Подржан ригорозном стручношћу у производњи и усклађеношћу са међународним стандардима квалитета (као што су ИСО 9001 и ИАТФ 16949), овај водич наводи техничке критеријуме одабира, стандарде материјала (као што је АИСИ 52100 / 100Цр6 хром челик) и параметре набавке за глобалне ОЕМ произвођаче, дистрибутере и МРО.
Основне конфигурације производа
У зависности од вашег окружења механичког дизајна, игличасти ваљкасти лежајеви се испоручују у две примарне конфигурације:
Склопови игличастих ваљака и кавеза:Дизајниран да ради директно на одговарајућим каљеним и брушеним осовинама и стазама кућишта. Ова конфигурација нуди најкомпактнији омотач, али захтева стриктно поштовање тврдоће спојних компоненти и спецификација завршне обраде површине.
Игличасти ваљкасти лежајеви са подлошкама:Укључује наменске потисне подлошке (које делују као подлошке осовине или кућишта) када околне компоненте машине не могу да обезбеде одговарајућу површину пута.
Захтеви за стазу за парење (када се користе само склопови кавеза)
Пре употребе компоненти машине као стазе за трчање, проверите да ли испуњавају ове параметре:
- Тврдоћа: Типично 58 до 64 ХРЦ за одговарајућу отпорност на хабање.
- Површинска обрада: Ра<= 0.2 um.
- Тачност димензија и геометрија: Строга контрола равности, паралелизма и поравнања осовине како би се спречило{0}}оптерећење ивица и превремени замор.
Корак{0}}по{1}}Водич за избор лежајева
Избор исправног лежаја захтева процену целокупног механичког уређења, а не ослањање само на пречник отвора.
Аксијално оптерећење:Израчунајте континуирана, вршна, статичка и динамичка оптерећења, укључујући ударна оптерећења и радне циклусе.
Инсталациони простор:Измерите пречник осовине, отвор кућишта, расположиви радијални зазор и ограничену аксијалну висину.
Брзина ротације:Процените нормалне и максималне радне брзине у односу на ограничења кавеза и тип подмазивања.
Стање тркачке стазе:Утврдите да ли су интегрисане стазе за трчање одрживе или су потребне наменске потисне подлошке.
подмазивање:Наведите тип уља или масти, вискозитет, интервале подмазивања и радне температуре.
Радна температура:Уверите се да материјали кавеза и вискозитет мазива остану стабилни у очекиваном термичком опсегу.
Технички параметри и поређење набавке
Када издају Захтев за понуду (РФК), инжењери набавке треба да захтевају конзистентне техничке податке од добављача. Кључне техничке спецификације и параметри су наведени у табели испод:
|
Тецхницал Параметер |
Инжењеринг / Набавка Сврха |
|
Ознака лежаја / размена |
Идентификује тачну конфигурацију и монтажне димензије |
|
Проврт и спољни пречник |
Потврђује компатибилност осовине и кућишта |
|
Укупна висина лежаја |
Обезбеђује правилно уклапање унутар ограниченог аксијалног простора |
|
Оцене динамичког и статичког оптерећења (Ц / Ц0) |
Користи се за процену века трајања и стационарног вршног{0}}оптерећења |
|
Спецификације материјала |
Потврђује високо{0}}челик за лежајеве (нпр. угљенични-хром челик) |
|
Инспекција и следљивост |
Идентификација серије, сертификати о испитивању материјала и извештаји о димензијама |
Производни процес и контрола квалитета
Наши процеси производње и осигурања квалитета осигуравају конзистентност и поузданост серије за захтјевне индустријске примјене:
Припрема материјала:Припрема врхунске челичне шипке, прецизно обликовање и верификација материјала помоћу спектралне анализе.
Топлотна обрада:Контролисано очвршћавање и каљење за постизање уједначене чврстоће језгра и површинске отпорности на хабање (58 до 64 ХРЦ).
Брушење и завршна обрада:Високо{0}}прецизно површинско брушење стаза и подложака до уских геометријских толеранција.
Обрада ваљака и кавеза:Аутоматско сортирање ваљака по пречнику/дужини и прецизном кавезном штанцању/машинској обради.
Ригорозна инспекција:100% провере димензија отвора, спољашњег пречника, висине, димензија ваљка, равности подлошке и површинских недостатака пре -паковања против корозије.
Типичне индустријске примене
Управља високим аксијалним силама раздвајања зупчаника унутар компактних мењача.
Подноси повремена аксијална оптерећења током високо{0}}циклуса захвата.
Контролише аксијални потисак који стварају унутрашњи ротирајући елементи.
Пружа високу аксијалну крутост и тачност рада у прецизним машинама.
ФАК
П: За шта се користи игличасти потисни лежај?
О: Првенствено се користи за пренос тешких аксијалних оптерећења у компактним механичким склоповима где је расположиви радијални и аксијални простор озбиљно ограничен. Типичне примене укључују мењаче, мењаче, квачила, пумпе, компресоре и индустријске алатне машине.
П: Да ли игличасти ваљкасти лежајеви увек захтевају потисне подлошке?
О: Не. Ако су суседна осовина и компоненте кућишта правилно очврснуте (58 до 64 ХРЦ) и прецизно-брушене, игличасти ваљак и склоп кавеза могу да се крећу директно о њих. Одвојене потисне подлошке се користе када околне компоненте не могу да обезбеде одговарајућу површину стазе.
П: Може ли игличасти ваљкасти потисни лежај поднијети радијална оптерећења?
О: Не. Ови лежајеви су стриктно дизајнирани да подрже само аксијална оптерећења. Ако ваша примена укључује комбинована оптерећења, посебан радијални лежај мора бити уграђен у механички аранжман.
П: Који фактори доводе до прераног квара лежаја?
О: Уобичајени основни узроци укључују прекомерна аксијална оптерећења, неадекватно или неправилно подмазивање, неправилну тврдоћу/поравнање стазе тркања, контаминацију страним честицама, погрешну силу уградње и рад изнад термичких ограничења или ограничења брзине.
П: Које информације су потребне за тражење техничке понуде?
О: Да бисте осигурали тачан избор, наведите пречник осовине, отвор кућишта, доступну аксијалну висину, континуирано и вршно аксијално оптерећење, брзину ротације, радну температуру, врсту подмазивања, количину наруџбине и да ли су потребне потисне подлошке.
Popularne oznake: игличасти потисни лежајеви, Кина произвођачи, добављачи, фабрика игличастих ваљкастих лежајева